Språk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
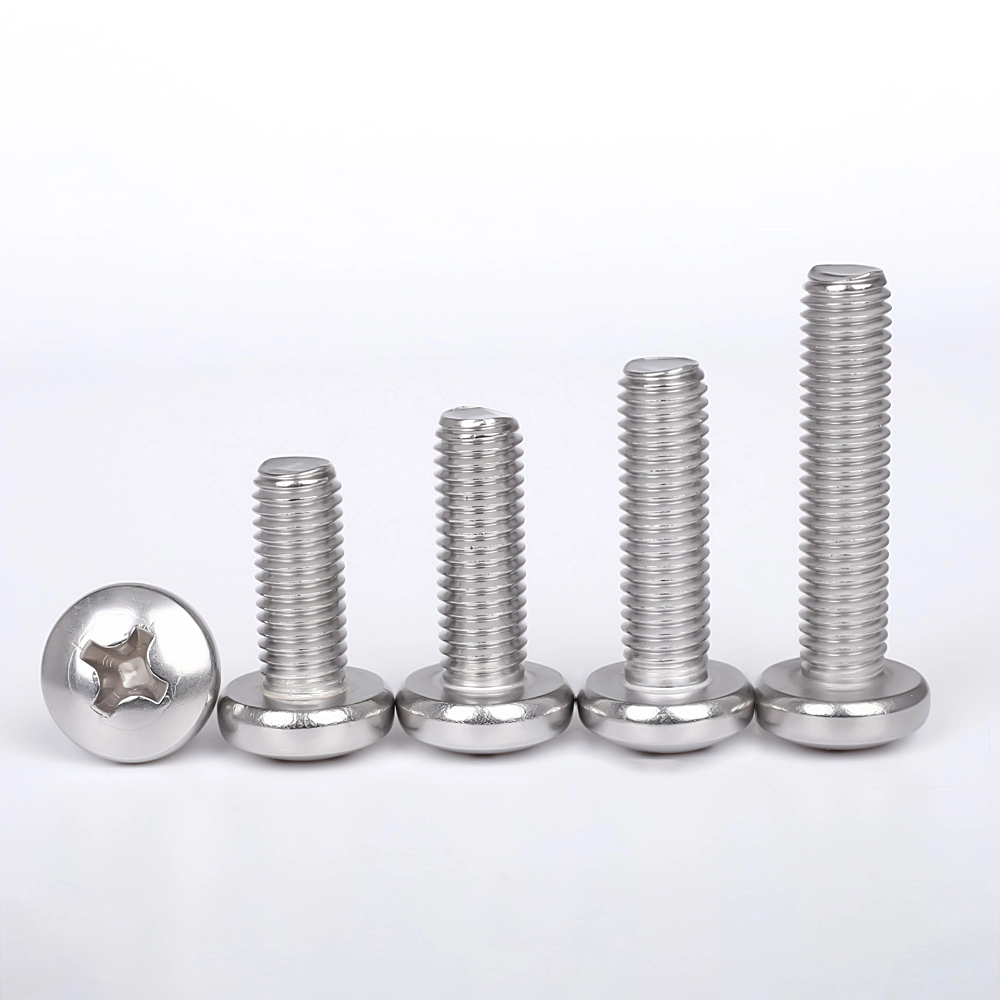
Kan automatiserade monteringsstörningar härröra från GB818 Pan Head Cross Recessed Machine Screw batchvariationer?
2026-09-11
Elektronik-OEM-köpare och distributörer av industriella fästelement validerar ofta maskinskruvens kvalitet genom manuell provinspektion. Handplockade prototypprover klarar dimensionskontroller och manuell skruvmejseltestning. Flera subtila avvikelser på batchnivå förblir osynliga under manuell provtagning och dyker bara upp när delar matas in i höghastighetsautomatiserade monteringslinjer, vilket utlöser oplanerade linjestopp och extra kostnader för omarbetning.
Fyra avvikelser som är relevanta för löpande band som sällan markeras på standarddatablad:
- Avdrift av korsfördjupningsprofil som orsakar intermittent drivbitsutfällning under produktionsvridmoment
- Slitage av gängrullningsverktyg som genererar inkonsekvent gängpassning över stora produktionspartier
- Ytbeläggningstjocklek spridningsskiftande friktionsvärden för vridmomentstyrda stationer
- Frikopplade råvaruvärmenummer gör prototypcertifikat ogiltiga för levererade partier
Konsistens med tvärfördjupningsgeometri för höghastighets automatisk körning
Manuell provtestning tolererar mindre formfel i korsfördjupningen. Robotmonteringsverktyg tillämpar fasta vridmoment-tidsprofiler; liten urtagning dimensionell drift ändrar bit kontaktyta. Även skruvar som klarar statisk visuell inspektion producerar frekventa utfällningar, borrslitage och kasserade sammansättningar på produktionslinjer.
- Periodisk skanning av optisk profil av korsfördjupningsgeometri genom varje produktionskampanj
- Simulerad vridmomentcykeltestning av automatisk montering med hjälp av kundspecificerade drivbitstyper
Wanluo Hardware utför stickprovskontroller av urtagsprofiler utöver det enkla visuella utseendet, och filtrerar partier som är utsatta för risk för att robotmontering kommer ut innan packning för exportorder.
Gängpassningsstabilitet under massproduktion av verktygsslitage
Prototypskruvar tillverkas med helt nya gängrullande stansar. Efter miljontals cykler försämras formens ytor gradvis. Individuella skruvdimensioner kan fortfarande ligga inom dragtoleransband, men kumulativa profiländringar skapar fluktuerande gängingreppsbeteende.
Sådana subtila avvikelser visar ingenting under manuella försök med enskruv, men ger sporadisk korsgängning eller styv parning vid kontinuerlig matning i gängade hushål på automatiserade fixturer.
- Implementera triggertrösklar för produktionsvolym för rekonditionering av gängrulle
- GO‑NO‑GO mätare provtagning kombinerat med partiell gängprofilverifiering per skift
Spridning av beläggningens tjocklek förändrar vridmomentspänningen
Många köpare anger bara beläggningstyp utan att definiera tillåten tjockleksvariation. Ojämnheter i zink eller passiveringsskikt modifierar ytfriktionskoefficienten. På vridmomentlåsta monteringsstationer ger identiska programmerade vridmoment mycket olika faktisk spännkraft.
Vissa partier hamnar under klämda och är benägna att vibrationslossande under drift; andra skapar risk för gängremsor under robotdriven åtdragning, även om varje skruv ser visuellt enhetlig ut.
- Flerpunktsmätning av beläggningstjocklek som täcker gängrötter och övergångszoner mellan topp och skaft
- Verifiering av vridmomentbänk som representerar parametrar för monteringsstationer i verklig produktion
Spårbarhet för råmaterialvärmeparti som skiljer provbevis från bulkgods
Generiska materialtestrapporter från prototyppartier kan inte representera massproducerade leveranser för industriella OEM-revisioner. Vissa leverantörer av fästelement återanvänder gamla prov-batch-MTR-dokument för senare produktionskörningar utan att korshänvisa faktiska stålvärmenummer.
För elektronik- och apparatprojekt som omfattas av komponentspårbarhetsregler kan denna dokumentationsfelöverensstämmelse blockera inkommande gods QA-acceptans, oberoende av mekanisk prestanda hos de fysiska skruvarna.
- Bind batchkoder för färdiga varor direkt till motsvarande värmepartinummer för stålverk
- Ge ut projektspecifika engelskspråkiga materialrapporter istället för att cirkulera odaterade prototypcertifikat
Förkortad checklista för tekniska klausuler för inköp av fästelement som är inriktade på automatiserade linjer
- Lägg till tvärfördjupningsgeometri och simulerade krav för robotic-moment-cykel inom inköpsorderspecifikationerna
- Definiera utlösare för underhåll av gängrullningsmunstycken och samplingsregler för gängverifiering med blandat läge
- Ange tillåtet intervall för beläggningstjocklek plus vridmoment-spänningsvalidering för vridmomentstyrda monteringsstationer
- Upprätthåll värme-lot-länkad dokumentation; vägra återanvändning av fristående prototypprovmaterialrapporter
Relaterade nyheter
- Vad gör T-bult i rostfritt stål till ett pålitligt val för modern infästning?
- Hur förbättrar en kombinationsskruv med insexhylsor fästprestanda?
- Vilka upphandlingsmisstag orsakar projektfel i rostfritt stålvajer?
- Döljer ytperfekta prover risker för fältprojekt med koniska lockexpansionsbultar?
- Vad gör en hex-fläns-betongankarbult pålitlig för tung konstruktion?