Nyheter

Tillverkningsprocess för bultar

2026-06-16

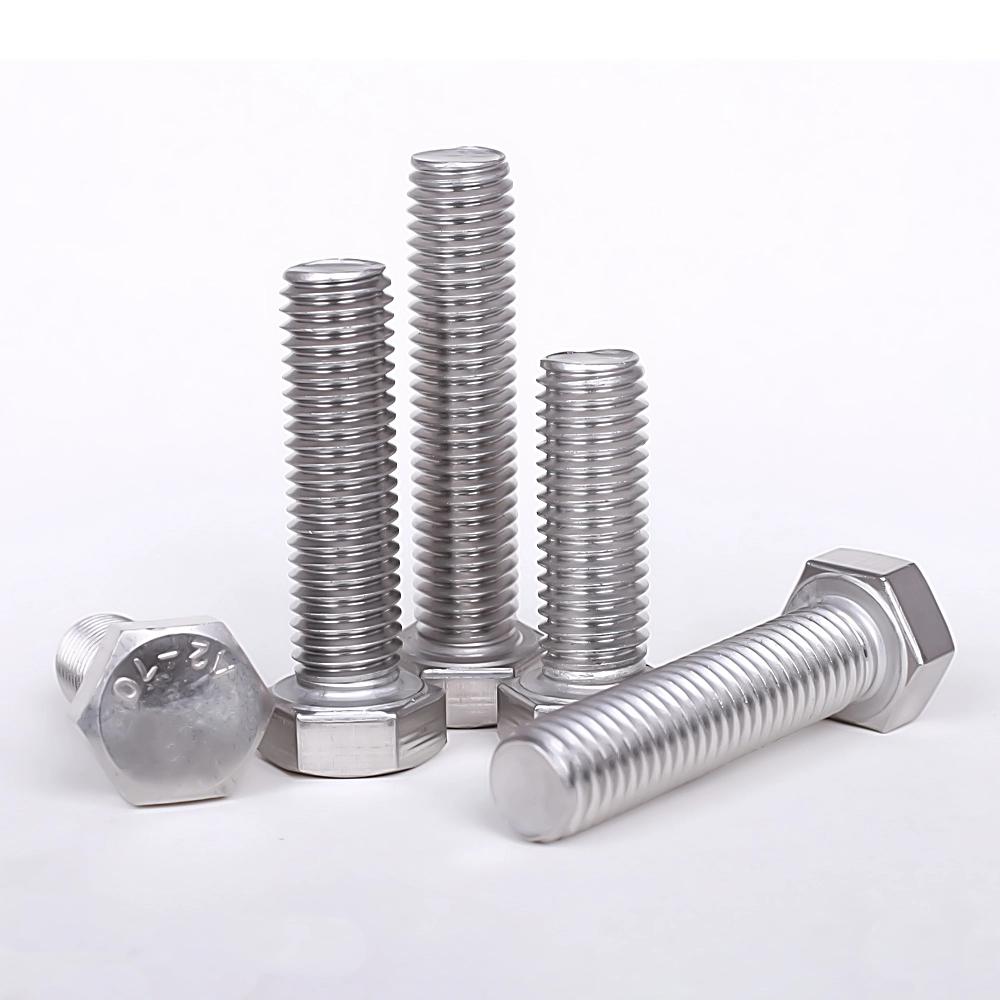
Bultarär kategoriserade i vanliga kolstålbultar, höghållfasta bultar (grad 8.8, 10.9 och 12.9) och rostfria stålbultar. Medan de grundläggande tillverkningsprocesserna i stort sett är lika, kräver höghållfasta bultar ett extra värmebehandlingssteg, medan bultar av rostfritt stål genomgår betning och passivering. 

I. Inkommande råvaruinspektion

Råmaterial: Valstråd (rullat stål); materialkvaliteter inkluderar Q235, 45#, 40Cr, 35CrMo och 304/316 rostfritt stål.

Visuell inspektion: Kontrollera om det finns sprickor, rost eller ytdelaminering.

Fysikalisk-kemisk testning: Materialspektralanalys, draghållfasthet och hårdhet.

Dimensionell verifiering: Se till att tråddiametern uppfyller specifikationerna för bultämnet.


II. Tråddragning (Kalldragning)

Den initiala valstrådsdiametern är överdimensionerad och måste dras ner till standardämnets diameter.

Betning: Nedsänkning av saltsyra för att avlägsna ytskal och rost.

Neutralisering, vattensköljning och fosfatering: Bildning av en smörjande fosfatfilm på ytan.

Förtvålning: Applicering av smörjpulver för att minska slitaget på kallskärningsverktyg.

Kalldragning: Flera ritningspassager för att minska tråddiametern till målbearbetningsstorleken.

Upprullning: Tråden är lindad till spolar, redo för kall riktning.


III. Cold Heading (Kärnprocess: Formning av bulthuvud och skaftämne i en operation)

Använder en kallstyrningsmaskin med flera stationer; formningen sker via extrudering vid rumstemperatur (ingen uppvärmning).

Matning och kapning: Trådstocken kapas till erforderlig total bultlängd.

Första stansen (pre-heading): Initial extrudering för att forma huvudformen.

Andra stansen (avsluta rubriken): Bildar sexkantshuvudet, det runda huvudet eller pannhuvudet; minskar samtidigt skaftdiametern och bildar avfasningen.

Utkastning: Ger ett bultämne med slät skaft (ogängat).

Defektkontroll: Kontrollerar för sprickor i huvudet, ocentrerade huvuden, inkonsekventa skaftlängder och grader.


IV. Trådrullning (trådbearbetning)

Utmärker sig genom gängrullning (för högprecisionsbultar med hög hållfasthet) jämfört med gängrullning med platt form (för standardbultar).

Tomladdning, positionering och fastspänning.

Två gängrullande matriser roterar mot varandra för att extrudera externa standardgängor på skaftet.

Inspektion av gängmätare (Go/No-Go): Säkerställer gängpassningsnoggrannhet.

Gradning: Borttagning av grader från gängkanterna.


V. Värmebehandling (Krävs endast för höghållfasthetbultar, betyg 4.8 och högre; valfritt för standard 4.8-bultar)

Syfte: Att förbättra styrka, hårdhet och seghet, uppnå... 8.8/10.9/12.9 Styrkegrader

1. Släckning

Uppvärmd i en mesh-band-ugn till 800–900°C, följt av snabb oljekylning för att öka hårdheten.

2. Temperering

Återuppvärmd och hållen vid medeltemperatur för att lindra interna härdningsspänningar och förhindra spröda frakturer.

3. Kylning & Urladdning

Efter värmebehandlingsinspektion av hårdhet och mikrostruktur; delar som inte uppfyller kraven omarbetas.


VI. Ytbehandling (korrosions-/rostskydd; process vald utifrån krav)

1. Elförzinkning (Standardbultar)

Avfettning → Betning → Aktivering → Förzinkning → Passivering (Blå-vit, skimrande, svart) → Tätning

Fördelar: Låg kostnad; Nackdelar: Mottaglig för väteförsprödning vid höga temperaturer; elförzinkning är förbjuden för höghållfasta 10,9/12,9 bultar.

2. Varmförzinkning (kraftindustri och kraftiga utomhusbultar)

Betning & flussning → Högtemperatur zinkdoppning; tjock beläggning, utmärkt korrosionsbeständighet; trådar kräver rengöring efter process.

3. Dacromet / Geomet (för höghållfasta bultar)

Ingen väteförsprödning; överlägsen rostbeständighet jämfört med galvanisering; resistent mot saltsprej; mainstream val för ny energi och höghållfasta komponenter för fordon.

4. Svärtning / blånande (billiga inomhusbultar)

Alkalisk oxidation; endast kortvarigt rostskydd; inget beläggningsskikt.

5. Specifikt för rostfritt stål: Betning och passivering

Avlägsnar bearbetningsskal/oxider; förbättrar rostfritt ståls rostbeständighet.


VII. Fullständig inspektion & sortering

Visuell kontroll (100%): Sprickor, bucklor, grader, avskalning av beläggningen.

Dimensionell inspektion: Total längd, sexkantsbredd över plan, tjocklek, gängans ytterdiameter.

Mekaniska stickprov: Draghållfasthet, sträckgräns, hårdhet, vridmomentprovning.

Optisk sorteringsmaskin: Automatisk sortering för att ta bort defekta delar.

VIII. Hydrogen Relief Baking (obligatoriskt för galvaniserade höghållfasta bultar)

Bakad vid 200–230°C i 2–4 timmar inom 24 timmar efter plätering för att eliminera väteförsprödning och förhindra stressinducerad fraktur.


IX. Förpackning & Lager

Förpackad enligt specifikation och kvalitet; märkt (specifikation, styrka, material, batchnummer). Fuktsäker förpackning; lagerhållning och frakt.


Relaterade nyheter
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehållet. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy